

Ölçü dəqiqliyi beton blok və ya kərpic istehsalı qəlibi alarkən qiymətləndirilməli olan ən vacib amillərdən biridir. Kalıp boşluğunun ölçüləri, onun komponentlərinin düzülüşü, boşluqlar arasındakı məsafənin tutarlılığı və montaj interfeyslərinin dəqiqliyi hazır məhsulların formasına və təkrarlanmasına təsir göstərir. Blok maşını müəyyən edilmiş istehsal sürətində işləsə belə, qəlibdəki ölçülü sapmalar uyğun olmayan blok ölçülərinə, qeyri-bərabər kənarlara, qəlibləmə zamanı çətinliklərə və əlavə keyfiyyətə nəzarət tələblərinə kömək edə bilər. Alıcılar üçün əsl sual sadəcə olaraq qəlibin kərpic istehsal edə bilməsi deyil, onun xidmət müddəti ərzində nəzərdə tutulan ölçülü və funksional tələblərə cavab verən dəfələrlə kərpic və ya bloklar istehsal edə biləcəyidir.
Qiymətləndirərkən aKərpic Maşın Kalıbı, satınalma qrupları təklif olunan qiymətdən və istehsal dəqiqliyi ilə bağlı ümumi bəyanatlardan kənara çıxmalıdır. Etibarlı satınalma qərarı kritik ölçüləri, tətbiq olunan dözümlülükləri, material xüsusiyyətlərini, yoxlama üsullarını, maşın uyğunluğunu və dəyişdirmə tələblərini aydın şəkildə başa düşməyi tələb edir. Fujian Quangong Mold Co.,Ltd sifariş verilməzdən əvvəl texniki spesifikasiyalar təsdiqlənməklə nəzərdə tutulan istehsal xəttinin faktiki tələblərinə qarşı qiymətləndirilməlidir. Bu təlimat ölçü dəqiqliyinin istehsal performansına necə təsir etdiyini izah edir və qəlib təchizatçılarını müqayisə etmək, texniki təsvirləri nəzərdən keçirmək və satınalma risklərini azaltmaq üçün praktiki çərçivə təmin edir.
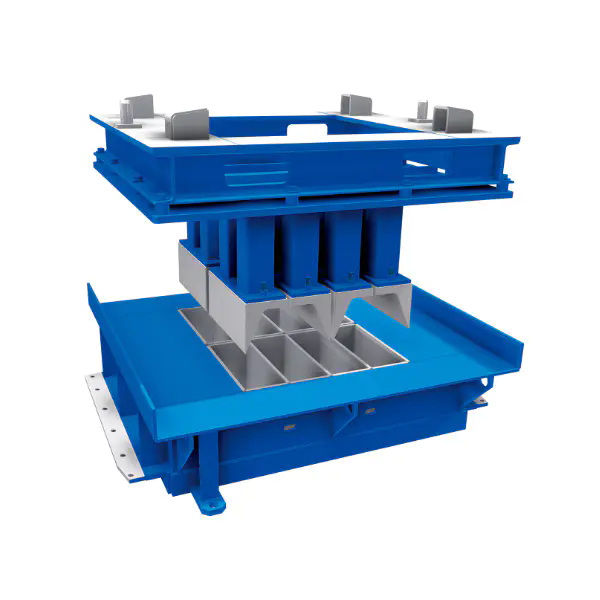
1. Kalıp İstehsalında Ölçü Dəqiqliyi Nə Deməkdir?
2. Niyə Ölçü Dəqiqliyi Blok Keyfiyyətinə və İstehsal Effektivliyinə Təsir Edir?
3. Alıcılar satın almadan əvvəl hansı texniki parametrləri qiymətləndirməlidirlər?
4. Alıcılar qəlibin düzgünlüyünü necə yoxlaya və uyğun təchizatçı seçə bilərlər?
5. Nəticə: Dəqiq qəliblər daha yaxşı satınalma qərarlarını necə dəstəkləyə bilər?
Ölçü dəqiqliyi istehsal edilmiş komponentin faktiki ölçülərinin onun müəyyən edilmiş dizayn ölçülərinə nə qədər uyğun olduğunu təsvir edir. Kərpic və beton blok istehsalında konsepsiya kalıbın ümumi xarici ölçüsündən daha çoxuna aiddir. Buraya boşluğun uzunluğu, boşluğun eni, boşluğun dərinliyi, divar qalınlığı, boşluqlar arasındakı məsafə, montaj deşiklərinin mövqeləri, istinad səthləri və istehsal zamanı hərəkət edən və ya bir-biri ilə təmasda olan komponentlərin düzülməsi daxildir. Bu ölçmələr ümumi olaraq müəyyən bir blokqayırma maşınına quraşdırıldıqda qəlibin nəzərdə tutulduğu kimi çıxış edə biləcəyini müəyyən edir.
Satınalma məqsədləri üçün ölçü dəqiqliyini təkrarlanma və ümumi istehsal keyfiyyətindən ayırmaq vacibdir. Dəqiqlik ölçülmüş dəyərlə onun təyin edilmiş hədəfi arasındakı fərqə aiddir. Təkrarlanabilirlik eyni ölçünün müqayisə edilə bilən şərtlər altında ardıcıl olaraq təkrar istehsal oluna biləcəyi ilə bağlıdır. Bir qəlib hədəf ölçülərinə yaxın istehsal oluna bilər, lakin hələ də boşluqlar arasında həddindən artıq dəyişkənlik nümayiş etdirir. Əksinə, bir neçə boşluq çox oxşar ölçülərə malik ola bilər, lakin hamısı nəzərdə tutulan dizayndan yayınır. Hər iki vəziyyət problem yarada bilər, baxmayaraq ki, müvafiq düzəldici tədbirlər fərqli ola bilər.
Kritik ölçülər qəlib dizaynından, blokun növündən, istehsal prosesindən və hazır məhsulun tələblərindən asılıdır. Alıcılar hər ölçünün məhsulun keyfiyyətinə eyni təsir göstərdiyini düşünməməlidir. Aşağıdakı sahələr rəsmlərin nəzərdən keçirilməsi və təchizatçıların qiymətləndirilməsi zamanı xüsusi diqqətə layiqdir.
Texniki cəhətdən tam rəsm, hər bir xüsusiyyətə eyni dözümlülük təyin etməkdənsə, funksional cəhətdən kritik olan ölçüləri müəyyən etməlidir. Aydın bir mühəndislik səbəbi olmadan tolerantlığın sərtləşdirilməsi bitmiş bloklarda əhəmiyyətli bir təkmilləşdirmə təmin etmədən emal vaxtını və yoxlama xərclərini artıra bilər. Bu səbəblə, alıcı və istehsalçı rəsmə yekun vurmazdan əvvəl hər bir kritik xüsusiyyətin nəzərdə tutulan funksiyası barədə razılığa gəlməlidirlər.
Ölçü tolerantlığı nominal ölçü ətrafında icazə verilən dəyişikliyi müəyyən edir. Rəsmdə ikitərəfli tolerantlıq artı və ya mənfi 0,20 mm ilə 100 mm nominal boşluğun eni göstərilibsə, məqbul diapazon 99,80 mm-dən 100,20 mm-ə qədərdir. Bu, hər hansı xüsusi qəlib üçün təsdiqlənmiş spesifikasiya deyil, illüstrativ nümunədir. Faktiki məqbul diapazon təsdiq edilmiş rəsm, tətbiq olunan məhsul tələbləri və istehsal prosesinin imkanları ilə müəyyən edilməlidir.
Alıcılar həmçinin ölçülü dözümlülükləri həndəsi dözümlülüklərdən fərqləndirməlidirlər. Təkcə eninin ölçülməsi boşluğun kifayət qədər kvadrat olub-olmadığını, iki səthin paralel olub-olmadığını və ya montaj interfeysinin istinad məlumatına nisbətən düzgün yerləşdirildiyini müəyyən edə bilməz. Həndəsi ölçü və dözümlülük, mümkün olduqda, bu əlaqələrin müəyyən edilməsi üçün strukturlaşdırılmış metodu təmin edir. Mürəkkəb qəlib birləşmələri üçün o, fərdi ölçüləri müəyyən edən, lakin xüsusiyyətlərin bir-biri ilə necə əlaqəli olduğunu izah etməyən çertyojların səbəb olduğu fikir ayrılıqlarının qarşısını almağa kömək edə bilər.
Ölçmə şərtləri də vacibdir. Alətlər yoxlanılan xüsusiyyətə uyğun olmalı, uyğun vəziyyətdə saxlanmalı və təlim keçmiş işçilər tərəfindən istifadə edilməlidir. Temperatur, səthin çirklənməsi, buruqlar və uyğun olmayan ölçmə yerləri oxunmaların etibarlılığına təsir göstərə bilər. Çox sıx tolerantlıqlar müəyyən edildikdə, göstərilən hər bir onluq yerləri dəqiqliyin sübutu kimi qəbul etməkdənsə, ölçmə qeyri-müəyyənliyi nəzərə alınmalıdır.
Hər bir boşluğun düzgün nominal uzunluğa malik olduğu, lakin montaj səthinin maşının yerləşdirmə istinadına uyğun olmadığı bir qəlibi nəzərdən keçirin. Ayrı-ayrılıqda yoxlanılan zaman boşluq ölçüləri qənaətbəxş görünə bilər, lakin quraşdırmadan sonra qəlib hələ də yanlış yerləşdirilə bilər. Eynilə, qəlib, ayrı-ayrı boşluq dərinliklərində həddindən artıq dəyişkənlik göstərərək ümumi uzunluq tələbini ödəyə bilər. Tək ümumi ölçmə bu vəziyyəti aşkar etməyəcəkdir.
Bu səbəbdən, Kərpic Maşın Kalıbı əlaqəli olmayan ölçülər toplusu deyil, funksional istehsal montajı kimi qiymətləndirilməlidir. Alıcılar təsdiq edilmiş texniki rəsm tələb etməli, kritik keyfiyyətə malik xüsusiyyətləri müəyyən etməli və bu xüsusiyyətlərin necə ölçüləcəyini təsdiq etməlidir. Məhsulun bir neçə boşluq tələb olunduğu hallarda, yoxlama planı həm ayrı-ayrı boşluqların ölçülərini, həm də onların arasındakı tutarlılığı nəzərə almalıdır.Fujian Quangong Mold Co., Ltdyalnız yüksək dəqiqlik və ya qabaqcıl istehsal kimi geniş təsvirlərə etibar etmək əvəzinə, bu sənədləşdirilmiş tələblərə əsasən qiymətləndirilməlidir.
Məqsəd hər xüsusiyyət üçün mümkün olan ən kiçik tolerantlığı tələb etmək deyil. Bu, uyğun bloklar istehsal etmək, etibarlı quraşdırmaya nail olmaq və təkrarlanan performansı qorumaq üçün lazım olan dözümlülükləri müəyyən etmək və yoxlamaqdır. Bu yanaşma satınalma qruplarına keyfiyyət, maya dəyəri və uzunmüddətli uyğunluğu qiymətləndirmək üçün daha müdafiə edilə bilən əsas verir.
Ölçü dəqiqliyi əlaqəli mexaniki və proses əlaqələri zənciri vasitəsilə istehsala təsir göstərir. Kalıp məhsulun formalaşdırılması üçün mövcud olan həndəsəni müəyyən edir, maşın isə materialın möhkəmlənməsi üçün lazım olan hərəkəti, təzyiqi, vibrasiyanı və vaxtı təmin edir. Hazır blok bu amillər arasında qarşılıqlı əlaqəni əks etdirir. Nəticə etibarilə, ölçü problemi həmişə tək qəlibə aid edilə bilməz, lakin qəlib dəqiqliyi sabit istehsal sisteminin vacib hissəsidir.
Alıcılar üçün bu fərq kotirovkaları müqayisə edərkən xüsusilə vacibdir. Alış qiyməti ayrılıqda nəzərə alınarsa, aşağı qiymətli qəlib cəlbedici görünə bilər. Bununla belə, əgər onun ölçüləri uyğun gəlmirsə, interfeysləri maşına uyğun gəlmirsə və ya aşınma davranışı vaxtından əvvəl ölçü dəyişikliklərinə səbəb olursa, ilkin qənaət əlavə düzəlişlər, rədd edilmiş məhsullar, texniki xidmət işləri və planlaşdırılmamış dəyişdirmə ilə kompensasiya edilə bilər. Daha yüksək qiymətli seçim avtomatik olaraq daha yaxşı deyil. Müvafiq seçim razılaşdırılmış texniki tələblərə uyğunluğunu nümayiş etdirən və gözlənilən xidmət müddəti ərzində uyğun dəyər təklif edən qəlibdir.
Kalıbın həndəsəsi ilə hazır məhsulun ölçüləri arasındakı əlaqə blokun növündən, material qarışığından və maşının iş şəraitindən asılıdır. Buna baxmayaraq, bir çox mexanizmlər beton blokların istehsalı tətbiqlərinin əksəriyyətinə aiddir.
Bu təsirlər hər tətbiq üçün eyni dərəcədə vacib deyil. Ümumi təyinatlı içi boş blok və dəqiq bir-birinə bağlanan səki blokunun fərqli ölçü tələbləri və qəbul meyarları ola bilər. Buna görə alıcılar əvvəlcə hazır məhsulun spesifikasiyasını müəyyən etməli və buna nail olmaq üçün lazım olan qəlib xüsusiyyətlərini yaratmaq üçün geriyə doğru işləməlidirlər.
Kalıp dizayn edildiyi və ya təsdiqləndiyi maşına uyğun olmalıdır. Uyğunluq montaj ölçülərini, yerləşdirmə xüsusiyyətlərini, ümumi zərfi, iş boşluqlarını və qəlib və əlaqəli maşın komponentləri arasındakı əlaqəni əhatə edir. Əvəz edilmiş qəlib orijinal dizayndan fərqlənirsə, hətta kritik interfeysdə kiçik bir sapma quraşdırmanı çətinləşdirə və ya icazəsiz dəyişikliklər tələb edə bilər.
Məsələn, maşına uyğun gəlməyən montaj delikləri operatoru delikləri böyütməyə və ya mötərizəni dəyişdirməyə sövq edə bilər. Bu cür dəyişikliklər hizalanmaya, yük paylanmasına və ya montajın bütövlüyünə təsir göstərə bilər. Onlar həmçinin gələcəkdə dəyişdirilməsini çətinləşdirə və qəlibin orijinal dizayn tələblərinə cavab verməyə davam edib-etməməsi ilə bağlı qeyri-müəyyənlik yarada bilər. Alıcılar, daşınmazdan əvvəl uyğunluğu təsdiqləmək üçün yerində modifikasiyanı məqbul əvəz kimi nəzərdən keçirməkdən çəkinməlidirlər.
Buna görə də maşının identifikasiyası inzibati təfərrüat deyil, satınalma tələbidir. Alıcı maşın istehsalçısını, modelini, müvafiq seriya və ya konfiqurasiya məlumatlarını, əgər varsa, mövcud qəlib rəsmini və nəzərdə tutulan məhsul dizaynını təqdim etməlidir. Maşın dəyişdirilibsə, bu dəyişikliklər də açıqlanmalıdır. Təchizatçı daha sonra interfeysləri nəzərdən keçirə və istehsala başlamazdan əvvəl hansı ölçülərin təsdiqlənməsini tələb etdiyini aydınlaşdıra bilər.
Ölçü dəqiqliyi məsrəflərə qəlib fakturasından kənara çıxan yollarla təsir edir. Davamlı olaraq uyğun bloklar istehsal edən qəlib, qarşısı alına bilən yoxlama, tənzimləmə və çeşidləmə işlərini azalda bilər. O, həmçinin ölçü uyğunsuzluğu və ya yanlış ilkin uyğunluq səbəbindən qəlibin vaxtından əvvəl dəyişdirilməsi ehtimalını azalda bilər. Bu potensial qənaətlər təchizatçının ümumi iddialarına əsaslanaraq deyil, faktiki istehsal məlumatlarından istifadə etməklə qiymətləndirilməlidir.
Praktik xərclərin nəzərdən keçirilməsinə aşağıdakı maddələr daxil ola bilər:
Alıcılar yalnız ölçü dəqiqliyinin xidmət müddətini müəyyən etdiyini fərz etməkdən çəkinməlidirlər. Aşınma müqaviməti, material seçimi, mümkün olduqda istilik müalicəsi, texniki xidmət, istehsal həcmi və iş şəraiti də kalıbın zamanla necə işləməsinə təsir göstərir. Dəqiq ilkin ölçülər uyğun olmayan materialları və ya zəif texniki xidməti kompensasiya edə bilməz. Eyni şəkildə, davamlı material təsdiq edilmiş ölçü spesifikasiyası xaricində istehsal edilmiş kalıbı düzəldə bilməz.
Buna görə də Fujian Quangong Mold Co., Ltd dizayn uyğunluğu, istehsal ardıcıllığı, maşın uyğunluğu və həyat dövrü dəyərinin birgə qiymətləndirilməsi ilə qiymətləndirilməlidir. Faydalı təchizatçı müzakirəsi kritik ölçülərə necə nəzarət edildiyini, hansı yoxlama qeydlərinin verildiyini və uyğun olmayan hissələrin necə idarə edildiyini soruşur. Bu suallar ümumi dəqiqlik vədindən daha çox işlək sübutlar yaradır.
Bitmiş bloklar ölçülü dəyişkənlik göstərdikdə, satınalma və istehsal qrupları bütün formalaşdırma prosesini araşdırmalıdırlar. Materialın rütubəti, aqreqatın təsnifatı, sementin tərkibi, doldurma konsistensiyası, sıxılma, vibrasiya parametrləri, bərkimə şəraiti və işlənməsi son məhsula təsir edə bilər. İstehsal prosesi qeyri-sabit olarsa, rəsm tələblərinə cavab verən qəlib hələ də qəbuledilməz bloklar yarada bilər.
Ağıllı araşdırma həm qəlibin, həm də hazır məhsulların nümunəvi nümunəsinin ölçülməsi ilə başlayır. Kalıbın ölçüləri təsdiq edilmiş hədlərdən kənardadırsa, düzəldici tədbirlər qəlibə və ya onun quraşdırılmasına yönəldilməlidir. Əgər qəlib uyğundursa, lakin hazır məhsullar dəyişirsə, komanda dəyişdirməyə icazə verməzdən əvvəl proses parametrlərini və material şərtlərini yoxlamalıdır. Çoxsaylı boşluqlar üzrə nəticələrin müqayisəsi variasiyanın müəyyən bir boşluğa, maşın mövqeyinə və ya bütün istehsal partiyasına uyğun olub olmadığını müəyyən etməyə kömək edə bilər.
Bu sübuta əsaslanan yanaşma lazımsız satınalma xərclərinin qarşısını alır və təchizatçı müzakirələrini daha məhsuldar edir. O, həmçinin aşınmanın monitorinqi və gələcək dəyişdirmə qəliblərinin qiymətləndirilməsi üçün əsas yaradır. Satınalma qrupları üçün məqsəd sadəcə təcrid olunmuş yoxlamadan keçən komponent deyil, təkrarlana bilən istehsal nəticəsidir.
Satınalma spesifikasiyası nəzərdə tutulan istehsal tələblərini ölçülə bilən xüsusiyyətlərə çevirməlidir. Beton blok qəlibi üçün bu, hazır məhsulu, maşın interfeysini, kritik ölçüləri, materialları, istehsal tələblərini və qəbul üçün lazım olan yoxlama sübutlarını təsvir etmək deməkdir. Əgər bu maddələr qeyri-müəyyən qalırsa, müxtəlif təchizatçılardan təkliflər birbaşa müqayisə edilə bilməz. Bir təchizatçı geniş dözümlülükləri olan standart qəlibin qiymətini verə bilər, digəri isə əlavə emal və yoxlamanı əhatə edə bilər. Ümumi spesifikasiya olmadan, alıcı ekvivalent məhsulları təmsil etməyən qiymətləri müqayisə edə bilər.
Kərpic Dəzgahı Kalıbı üçün təklifi nəzərdən keçirərkən, təsdiq edilmiş rəsmin təftişini, materialın dərəcəsini, müvafiq hallarda istilik müalicəsi tələblərini, kritik dözümlülükləri və qəbul meyarlarını müəyyən edən texniki sənəd tələb edin. Bu təfərrüatlar məhsulun fotoşəkillərindən və ya ümumi kataloq təsvirlərindən deyil, yazılı şəkildə təsdiqlənməlidir. Kalıbın texniki uyğunluğu xüsusi maşına və hazır məhsula qarşı müəyyən edilməlidir, xüsusən satınalma xüsusi ölçüləri və ya mövcud montajın dəyişdirilməsini nəzərdə tutursa.
| Parametr | Alıcı nəyi qeyd etməlidir | Niyə vacibdir | Tələb etmək üçün sübut |
| Hazır məhsul növü | Möhkəm blok, içi boş blok, səki bloku, kilidləmə bloku və ya başqa müəyyən edilmiş profil | Tələb olunan boşluq həndəsəsini və nəzərdə tutulan tətbiqi müəyyən edir | Təsdiq edilmiş məhsul rəsmi və ya ölçülü spesifikasiya |
| Boşluğun uzunluğu və eni | Hər bir kritik xüsusiyyət üçün nominal ölçülər və icazə verilən sapmalar | Formalanmış məhsulun əsas həndəsəsinə nəzarət edir | Ölçülü qəliblərin çəkilməsi və yoxlama nəticələri |
| Boşluğun dərinliyi | Göstərilən dərinlik, istinad məlumatı və tətbiq olunan tolerantlıq | Məhsulun hündürlüyünə və boşluğun tutarlılığına təsir göstərir | Müəyyən edilmiş yerlərdən ölçülmüş dərinlik qeydləri |
| Boşluq aralığı | Mərkəzdən mərkəzə məsafə və ya başqa aydın müəyyən edilmiş istinad | Boşluqlar arasında və qəlib düzümü daxilində tutarlılığı qorumağa kömək edir | Layout rəsm və ölçülü yoxlama hesabatı |
| Həndəsi tolerantlıqlar | Tətbiq olunan düzlük, paralellik, perpendikulyarlıq, mövqe və ya profil tələbləri | Funksional səthlər arasındakı əlaqələri idarə edir | Müəyyən edilmiş verilənlər və ölçmə üsulları ilə yoxlama planı |
| Material dərəcəsi | Kalıp komponentləri üçün dəqiq dərəcəli və ya razılaşdırılmış material spesifikasiyası | Güc, möhkəmlik, aşınma davranışı və əməliyyat mühitinə uyğunluğa təsir göstərir | Material sertifikatı və ya izlənilə bilən material sənədləri |
| İstilik müalicəsi | Tələb olunan proses, tətbiq olunan komponent və göstərildiyi təqdirdə qəbul meyarları | Sərtliyə, aşınma müqavimətinə və ölçü sabitliyinə təsir göstərə bilər | Lazım olduqda istilik müalicəsi rekordu və sərtlik nəticələri |
| Səthin vəziyyəti | Tələb olunan bitirmə, icazə verilən qüsurlar və hər hansı müəyyən pürüzlülük dəyərləri | Boşaltma davranışına, aşınmaya və təmas şərtlərinə təsir göstərə bilər | Vizual yoxlama və mümkün olduqda səth ölçmə qeydləri |
| Maşın interfeysi | Montaj çuxurlarının mövqeləri, yerləşdirmə səthləri, ümumi zərf və boşluq tələbləri | Kalıbın düzgün quraşdırıla biləcəyini müəyyənləşdirir | Təsdiq edilmiş interfeys rəsmi və ya sənədləşdirilmiş uyğunluğun nəzərdən keçirilməsi |
| Təftiş və qəbul | Nümunə götürmə üsulu, ölçmə avadanlığı, hesabat formatı və uyğunsuzluq proseduru | Qəbuldan əvvəl uyğunluğun necə nümayiş etdiriləcəyini müəyyənləşdirir | Yekun yoxlama hesabatı və razılaşdırılmış qəbul sənədləri |
Cədvəl istehsalçıya məxsus spesifikasiyadan daha çox satınalma çərçivəsini təqdim edir. Dəqiq dəyərlər təsdiq edilmiş mühəndis dizaynından və istehsal tələblərindən gəlməlidir. Təchizatçının təkcə məhsul adından kritik tolerantlıqlar çıxarması gözlənilməməlidir.
Ölçü dəqiqliyi və material performansı qəlib keyfiyyətinin əlaqəli, lakin ayrı aspektləridir. Material seçimi aşınmaya, deformasiyaya, təsirə və təkrar istehsal yüklərinə qarşı müqavimətə təsir göstərir. Bununla belə, hər qəlib üçün uyğun olan tək polad dərəcəsi və ya sərtlik dəyəri yoxdur. Düzgün seçim kalıbın dizaynından, maşından, qarışığın aşındırıcı xüsusiyyətlərindən, istehsal sürətindən, gözlənilən texniki xidmət strategiyasından və istehsalçının mühəndislik qiymətləndirməsindən asılıdır.
Satınalma qrupları təchizatçıdan hər bir müvafiq komponent üçün istifadə olunan materialı müəyyən etməyi və göstərilən materialın nəzərdə tutulan iş şəraitini necə dəstəklədiyini izah etməyi xahiş etməlidir. Dizayn istilik müalicəsini tələb edirsə, satınalma sifarişində hansı komponentlərin tələb olunduğu və uyğunluğun necə yoxlanılacağı göstərilməlidir. Təkcə sərtliyin göstəricisi materialın tələb olunan möhkəmliyə malik olduğunu, istilik müalicəsinin düzgün aparıldığını və ya komponentin məqbul ölçülərə malik olduğunu sübut etmir.
İzlənmənin vacib olduğu yerlərdə alıcılar material sertifikatları və ya təqdim edilmiş sifarişlə əlaqəli ekvivalent qeydlər tələb edə bilərlər. Sənədləşdirmə səviyyəsi tətbiqin riskini və mürəkkəbliyini əks etdirməlidir. Sadə dəyişdirmə qəlibi, gözlənilməz fasilələrin əhəmiyyətli nəticələrə səbəb olduğu yüksək həcmli istehsal xəttində istifadə edilən qəlibdən fərqli sənəd paketinə ehtiyac duya bilər.
Alıcılar yalnız təsdiq edilmiş dizayn, maşın sənədləri, məhsul standartı və ya qarşılıqlı razılaşdırılmış mühəndislik tələbi ilə dəstəkləndikdə ədədi dəyərləri daxil etməlidirlər. Ümumi dözümlülükdən hər boşluq və hər blok maşını üçün universal etalon kimi istifadə etmək yersizdir. Müəyyən bir səki məhsulu üçün nəzərdə tutulmuş qəlib, adi hörgü bloku üçün nəzərdə tutulandan fərqli ölçülü nəzarət tələb edə bilər.
Məsələn, satınalma qrupu 200 mm nominal boşluq ölçüsünü təyin edə və icazə verilən artı və ya mənfi 0,15 mm dəyişikliyini təyin edə bilər. Bu, dəyərin hər bir tətbiq üçün uyğun olması iddiası deyil, tələbin necə yazıla biləcəyinin hipotetik təsviridir. Belə bir dözümlülüyü qəbul etməzdən əvvəl alıcı hazır məhsulun spesifikasiyasını, ölçmə metodunu, istehsal prosesini və təchizatçının nümayiş etdirdiyi imkanları nəzərə almalıdır.
Faydalı spesifikasiya sahələrinə aşağıdakılar daxildir:
Bu təfərrüatlar satınalma sifarişini icra edilə bilən edir və daxil olan yoxlama zamanı qeyri-müəyyənliyi azaldır. Onlar həmçinin ümumi satınalma probleminin qarşısını almağa kömək edir: çatdırıldıqdan sonra tədarükçü və alıcının eyni nominal ölçüsü fərqli şəkildə şərh etdiyini aşkar etmək.
Qiymətlərin müqayisəsi yalnız texniki əhatə dairəsi uyğunlaşdırıldıqdan sonra başlamalıdır. Hər bir təchizatçı eyni çertyojın təftişinə, material tələblərinə, ölçülü dözümlülüklərə, yoxlamanın həcminə və çatdırılma şərtlərinə qarşı sitat gətirməlidir. Təchizatçı alternativ material və ya istehsal üsulu təklif edərsə, istehsaldan əvvəl sapma aydın şəkildə sənədləşdirilməli və təsdiq edilməlidir. Əks halda, kotirovka daha ucuz görünə bilər, çünki o, başqa təchizatçının daxil etdiyi tələbləri istisna edir.
Alıcılar məcburi tələbləri əlavə xidmətlərdən ayıran müqayisə vərəqindən istifadə edə bilərlər. Məcburi maddələrə maşın uyğunluğu, kritik boşluq ölçüləri, müəyyən edilmiş material və yekun yoxlama daxil ola bilər. Könüllü maddələrə əlavə ölçmə hesabatları, ehtiyat aşınma komponentləri və ya təkmilləşdirilmiş izlənilmə daxil ola bilər. Bu fərq satınalma qruplarına texniki çatışmazlıqları nəzərdən qaçırmadan həqiqi xərc fərqlərini müəyyən etməyə imkan verir.
Təchizatçının cavab keyfiyyətini qiymətləndirmək də faydalıdır. İstehsalçı kritik ölçülərin necə işləndiyini və ölçüldüyünü izah edə bilərmi? İşə başlamazdan əvvəl aydın olmayan rəsm detallarını müəyyən edirmi? O, şifahi təminatlara etibar etməkdənsə, uyğunluğun sübutunu təmin edə bilərmi? Bu suallar təchizatçının idarə olunan istehsal prosesinin olub-olmadığını və satınalma riskini başa düşüb-düşmədiyini qiymətləndirməyə kömək edir.
Fujian Quangong Mold Co., Ltd üçün alıcılar təklif olunan qəlib üçün faktiki ölçü spesifikasiyası, tətbiq olunan material detalları, maşın uyğunluğu təsdiqi və razılaşdırılmış yoxlama qeydlərini tələb etməlidir. İstehsalçıya xas olan hər hansı dözümlülük, sərtlik, istehsal müddəti, xidmət müddətinin təxmini və ya istehsal qabiliyyəti cari texniki sənədlər və kommersiya təklifi vasitəsilə yoxlanılmalıdır. Bu yanaşma, satınalma qərarını təsdiqlənməmiş fərziyyələrə deyil, sübutlara əsaslanmağa imkan verir.
Təchizatçının qiymətləndirilməsi kalıbın təsdiq edilmiş çertyoj üzrə istehsal oluna biləcəyini və komponent istehsala daxil olmamışdan əvvəl uyğunluğun nümayiş etdirilib-göstərilmədiyini müəyyən etməlidir. Bu, təchizatçının yoxlama avadanlığının olub-olmadığını soruşmaqdan daha çox tələb edir. Alıcılar hansı ölçülərin ölçüldüyünü, ölçmələrin necə aparıldığını, nəticələrin necə qeydə alındığını və xüsusiyyət qəbul limitlərindən kənara çıxdıqda nə baş verəcəyini başa düşməlidirlər. İstehsalçı mürəkkəb ölçmə vasitələrinə sahib ola bilər, lakin hələ də alıcının ən vacib funksional tələblərinə cavab verən yoxlama planı yoxdur.
Kərpic Maşın Kalıbı üçün praktiki yoxlama prosesi kotirovka zamanı başlayır və rəsm təsdiqi, istehsal, yekun yoxlama, çatdırılma və istismara verilməsi ilə davam edir. Uyğunsuzluq nə qədər tez aşkar edilərsə, onu həll etmək bir o qədər asan olar. Montaj ölçülərini və ya boşluq həndəsəsini yoxlamaq üçün quraşdırmaya qədər gözləmək, xüsusən də qəlib müştərinin maşını üçün xüsusi olaraq istehsal edildikdə, qarşısı alına bilən gecikmələr yarada bilər.
Birinci mərhələ texniki baxışdır. Alıcı məhsulun rəsmini, maşın məlumatını və dəyişdirmə və ya sifarişə uyğun olan hər hansı mövcud qəlib ölçülərini təqdim etməlidir. Təchizatçı sənədləri çatışmayan ölçülər, ziddiyyətli tolerantlıqlar, aydın olmayan verilənlər və təsdiq tələb edən interfeyslər üçün nəzərdən keçirməlidir. Alıcının tam rəsmdən daha çox yalnız fiziki nümunəsi varsa, istehsal başlamazdan əvvəl tərəflər ölçmə və təsdiqləmə prosesini razılaşdırmalıdırlar.
Bu mərhələdə satınalma qrupu aşağıdakıları yoxlamalıdır:
Bu yoxlamalar ümumi texniki baza yaradır. Onlar həmçinin alıcının məhsulun və ya maşın interfeysinin fərqli şərhini gözlədiyi halda təchizatçının rəsmə əməl etdiyini iddia etdiyi mübahisə ehtimalını azaldır.
Ölçmə metodu xüsusiyyətin həndəsəsinə, tolerantlığına və əlçatanlığına uyğun olmalıdır. Adi kalibrlənmiş ölçü alətləri bir çox xətti ölçülər üçün kifayət ola bilər. Daha mürəkkəb boşluq profilləri və ya mövqe əlaqələri xüsusi qurğular, koordinat ölçmələri, optik üsullar və ya başqa təsdiqlənmiş texnika tələb edə bilər. Seçim yalnız avadanlıqların mürəkkəbliyinə deyil, tələb olunan ölçmə qeyri-müəyyənliyinə və komponentin həndəsəsinə əsaslanmalıdır.
| Yoxlama mərhələsi | Təsdiq ediləcək maddələr | Mümkün üsul | Qəbul əsası |
| Daxil olan material | Lazım olduqda materialın identifikasiyası və izlənməsi | Sertifikatların yoxlanılması və şəxsiyyətin yoxlanılması | Təsdiqlənmiş material spesifikasiyası |
| Emal yoxlaması | Kritik boşluq ölçüləri və montaj xüsusiyyətləri | Uyğun kalibrlənmiş ölçülər, mikrometrlər, kaliperlər və ya xüsusi qurğular | Təsdiqlənmiş rəsm tolerantlıqları |
| Həndəsi yoxlama | Düzlük, paralellik, mövqe və profil göstərildiyi yerlərdə | Müvafiq səth ölçmə, qurğular və ya koordinat ölçmə avadanlığı | Müəyyən edilmiş verilənlər və həndəsi dözümlülüklər |
| Montaj yoxlaması | Uyğunlaşma, hizalama və interfeys ölçüləri | Ölçü yoxlamaları və sənədləşdirilmiş uyğunluq yoxlanışı | Təsdiqlənmiş montaj və maşın interfeysi tələbləri |
| Son yoxlama | Müəyyən edilmiş kritik xüsusiyyətlər və görünən qüsurlar | Ölçmə nəticələri ilə yoxlama hesabatı | Razılaşdırılmış qəbul meyarları |
| İstehsalın təsdiqi | Bitmiş blok ölçüləri və tutarlılığı | Nümunəvi istehsal nümunələrinin ölçülməsi | Hazır məhsulun spesifikasiyası və razılaşdırılmış proses şərtləri |
Bu yoxlama planı illüstrativ xarakter daşıyır və faktiki dizayna uyğunlaşdırılmalıdır. Hər qəlib koordinat ölçülməsini tələb etmir və hər ölçü üçün eyni yoxlama tezliyinə ehtiyac yoxdur. Planda nasazlığı quraşdırmanın qarşısını ala biləcək, məhsulun uyğunluğuna təsir göstərə və ya əhəmiyyətli əməliyyat riski yarada biləcək xüsusiyyətlərə üstünlük verilməlidir.
Faydalı təftiş hesabatı çertyojun təftişini, hissə və ya sifariş nömrəsini, yoxlanılan xüsusiyyətləri, nominal dəyərləri, ölçülmüş dəyərləri, qəbul hədlərini, yoxlama tarixini və lazım olduqda ölçmə metodunu müəyyən edir. Bir neçə boşluq varsa, hesabat yalnız ümumi nəticəni təqdim etməkdənsə, boşluqları ayrı-ayrılıqda müəyyən etməlidir. Bu, alıcıya ölçülərin qəlib boyunca uyğun olub-olmadığını və hər hansı bir yerli sapmanın orta hesabla gizlədilmədiyini müəyyən etməyə kömək edir.
Satınalma qrupları çatışmayan ölçmələri, eləcə də uğursuz ölçmələri axtarmalıdır. Təftişdən keçən kalıbın yoxlanılan ölçüləri müəyyən etmədikdə və ya qəbul meyarlarını izah etmədikdə daha az məlumatlı olduğunu bildirən hesabat. Eynilə, hesabatda müvafiq çertyoj revizyonu müəyyən edilmədikdə, ölçülmüş dəyərlərin siyahısını şərh etmək çətindir.
Göstərilən dözümlülük ölçmə metodunun imkanlarına nisbətən dar olduqda ölçmə qeyri-müəyyənliyi nəzərə alınmalıdır. Qəbul limitinə yaxın ölçmə nəticəsi, xüsusilə uyğun olmayan qəlibin qəbul edilməsinin nəticələrinin əhəmiyyətli olduğu hallarda əvvəlcədən müəyyən edilmiş qərar qaydasını tələb edə bilər. Alıcılar və təchizatçılar fikir ayrılığı yarandıqdan sonra qərar verməkdənsə, yoxlama başlamazdan əvvəl sərhəd nəticələrinə münasibətdə razılığa gəlməlidirlər.
Uyğun olmayan ölçü sənədləşdirilməli və təsdiq edilmiş spesifikasiyaya uyğun qiymətləndirilməlidir. Təchizatçı və alıcı sapmanın dizayna xələl gətirmədən düzəldilə biləcəyini, yenidən işin texniki cəhətdən məqbul olub-olmadığını və ya qəlibin dəyişdirilməsinin lazım olub-olmadığını müəyyən etməlidir. Yenidən iş heç vaxt təsdiq edilməməlidir, çünki o, komponenti qeyri-rəsmi sınaq zamanı uyğunlaşdırır. İstənilən düzəldici fəaliyyət tələb olunan struktur bütövlüyünü, funksional əlaqələri və maşın uyğunluğunu qorumalıdır.
Düzəliş işindən sonra təsirə məruz qalan xüsusiyyətlər yenidən ölçülməli və dəyişdirilə bilən əlaqəli ölçülər yoxlanılmalıdır. Son yoxlama qeydi təhvil verilmiş komponentin faktiki vəziyyətini əks etdirməlidir. Güzəşt yolu ilə kənarlaşma qəbul edildikdə, təsdiq təsirə məruz qalan xüsusiyyəti, icazə verilən gedişi və istifadə üzrə hər hansı məhdudiyyətləri müəyyən etməlidir. Dəyişiklik razılaşdırılmış satınalma spesifikasiyasına təsir etdikdə şifahi təsdiq kifayət deyil.
Alıcılar həmçinin tədarükçü uyğun olmayan kalıbı təhvil verdikdə düzəliş, qaytarılma yükü, dəyişdirmə və əlaqədar gecikmələrin xərclərini kimin daşıyacağını müəyyənləşdirməlidir. Bu kommersiya tənzimləmələri istehsala başlamazdan əvvəl satınalma sifarişində və ya təchizat müqaviləsində ən yaxşı şəkildə müəyyən edilir.
Təchizatçının qiymətləndirilməsi texniki səriştə, istehsal ardıcıllığı, sənədlər, rabitə və satışdan sonrakı dəstəyi nəzərə almalıdır. Məqsəd ən çox sayda sertifikat və ya ən mükəmməl yoxlama avadanlığı üçün təchizatçıya ən yüksək bal vermək deyil. Məqsəd istehsalçının alıcının tələb etdiyi xüsusi kalıbı etibarlı şəkildə çatdıra biləcəyini müəyyən etməkdir.
Praktiki qiymətləndirmə beş sahəni əhatə edə bilər.
İstehsalın davamlılığının vacib olduğu yerlərdə alıcılar tədarükçünün cizgi dəyişikliklərini və təkrar sifarişləri necə idarə etdiyini də soruşmalıdırlar. Aylar sonra istehsal edilən dəyişdirmə qəlibi əvvəlki sifarişin qeyri-rəsmi xatırlanmasına əsaslanmaq əvəzinə təsdiq edilmiş dizaynla yoxlanılmalıdır. Nəzarət edilən çertyojların və yoxlama qeydlərinin saxlanması spesifikasiyanın tədricən sürüşməsi riskini azaldır.
Göndərmədən əvvəl yekun yoxlama istehsal performansının hər tərəfini sübut edə bilməz. Quraşdırma və sınaq istehsalı qəlib və maşın arasında qarşılıqlı əlaqəni yoxlamaq üçün əlavə imkan verir. İstifadəyə vermə prosesi maşın istehsalçısının təhlükəsizlik və istismar təlimatlarına əməl etməli və ixtisaslı işçilər tərəfindən həyata keçirilməlidir.
Doğrulama zamanı istehsal qrupu qəlibin quraşdırılmasını, yerləşdirilməsi və montaj interfeyslərini, boşluqları və əməliyyat davranışını yoxlamalıdır. Nümayəndə blokları hazır məhsulun spesifikasiyasına uyğun olaraq ölçülməlidir. İstehsal sistemində bir neçə boşluq olduğu hallarda, yerli fərqləri müəyyən etmək üçün müxtəlif boşluq mövqelərindən nümunələr götürülməlidir.
Nəticələr müvafiq proses şərtləri, o cümlədən material partiyası, nəzarət edilən rütubət şəraiti, maşın parametrləri və istehsal vaxtı ilə birlikdə qeyd edilməlidir. Bu məlumat qəliblə bağlı problemi proses dəyişikliyindən ayırmağa kömək edir. Ölçülər göstərilən diapazondan kənardadırsa, komanda bir anda bir neçə maşın parametrlərini dərhal dəyişmək əvəzinə sistematik şəkildə araşdırma aparmalıdır.
Uğurlu sınaq sonrakı monitorinq üçün praktiki baza təmin edir. İstehsal davam etdikcə, dövri ölçülü yoxlamalar aşınma və ya iş şəraitindəki dəyişiklikləri aşkar edə bilər. Tezlik istehsal həcmini, materialın aşındırıcılığını, keyfiyyət riskini və istehsalçının texniki xidmət tövsiyələrini əks etdirməlidir.
Fujian Quangong Mold Co.,Ltd-ni qiymətləndirərkən, alıcılar sifariş verməzdən əvvəl bu yoxlama tələblərini yaratmalıdırlar. Rəsmin təsdiqi, yekun yoxlama, düzəldici fəaliyyət və istehsalın yoxlanılması üçün aydın gözləntilər, qəlibin yüksək standartlara uyğun istehsal edildiyinə dair ümumi bəyanatdan daha çox satınalma üçün daha etibarlı əsas yaradır.
Ölçü dəqiqliyi vacibdir, çünki qəlib daha böyük istehsal sistemində funksional komponentdir. Onun boşluq həndəsəsi bitmiş blokların ölçülərinə və profillərinə təsir edir, montaj interfeysləri isə nəzərdə tutulan maşında düzgün quraşdırılıb-qurula bilməyəcəyini müəyyənləşdirir. Ölçü sapmalarının nəticələrinə uyğun olmayan məhsullar, əlavə yoxlama, çətin quraşdırma, yenidən işləmə və lazımsız istehsal fasilələri daxil ola bilər. Bununla belə, ölçü dəqiqliyi material seçimi, aşınma müqaviməti, istehsal keyfiyyəti, maşının vəziyyəti və prosesə nəzarətdən ayrı olaraq nəzərə alınmamalıdır.
Satınalma qrupları üçün ən effektiv yanaşma qiymətləri müqayisə etməzdən əvvəl istehsal ehtiyaclarını sənədləşdirilmiş spesifikasiyaya çevirməkdir. Hazır məhsulun ölçülərini, maşın modelini, kritik qəlib xüsusiyyətlərini, tətbiq olunan tolerantlıqları, material tələblərini və yoxlama meyarlarını təsdiqləyin. Təchizatçılardan bu tələblərin necə yoxlanılacağını müəyyənləşdirmələrini və uyğunluğu nümayiş etdirən qeydləri tələb etmələrini xahiş edin. Rəqəmsal dözümlülüyün vacib olduğu hallarda, onun təsdiq edilmiş çertyojla dəstəkləndiyinə və müvafiq üsulla ölçülə bildiyinə əmin olun.
Fujian Quangong Mold Co., Ltd eyni sübuta əsaslanan satınalma prosesi ilə nəzərdən keçirilməlidir. Alıcılar təklif olunan kalıbın faktiki spesifikasiyalarını təsdiq etməli, yazılı uyğunluq təsdiqini almalı, yoxlama sənədlərini nəzərdən keçirməli və uyğunsuzluqların həlli üçün prosedurları razılaşdırmalıdır. Heç bir təchizatçının məhsulu yalnız elan edilmiş dəqiqlik iddiası və ya cəlbedici ilkin kotirovkaya görə seçilməməlidir.
Satınalma sifarişini verməzdən əvvəl rəsmin təftişini, nominal ölçüləri, dözümlülükləri, material dərəcəsini, maşın interfeyslərini, yoxlama qeydlərini, çatdırılma şərtlərini və satışdan sonrakı dəstəyi əhatə edən yekun yoxlama siyahısını hazırlayın. Əgər qəlib yüksək həcmli istehsal xətti üçün nəzərdə tutulubsa, ümumi xərclərin qiymətləndirilməsinin bir hissəsi kimi dayanma müddətinin maliyyə təsirini və əvəzedici komponentlərin mövcudluğunu nəzərə alın. Quraşdırıldıqdan sonra nümunəvi hazır məhsullardan istifadə edərək kalıbı təsdiq edin və nəticələri gələcək keyfiyyət monitorinqi üçün əsas kimi saxlayın.
Əgər yeni qəlib əldə edirsinizsə və ya mövcud olanı əvəz edirsinizsə,zavodumuzla əlaqə saxlayınnəzərdə tutulan blok tipini, maşın modelini, məhsulun ölçülərini və əməliyyat tələblərini müzakirə etmək. Təklif olunan dizaynın texniki baxışını, kritik ölçü tələblərinin təsdiqini və razılaşdırılmış yoxlama həcminə əsaslanan kotirovkaları tələb edin. Başlanğıcda tam texniki məlumatın təmin edilməsi real istehsal gözləntilərinin qurulmasına kömək edir və daha şəffaf satınalma qərarını dəstəkləyir. Yaxşı təyin edilmiş Kərpic Maşın Kalıbı ölçülü ardıcıllığa, istehsalın etibarlılığına və uzunmüddətli istehsal nəzarətinə praktiki sərmayədir.
Müvafiq dözümlülük bitmiş blokun spesifikasiyasına, boşluq həndəsəsinə, maşının dizaynına, istehsal prosesinə və ölçmə metoduna bağlıdır. Alıcılar boşluq uzunluğu, eni, dərinliyi, boşluqlar və montaj interfeysləri kimi kritik xüsusiyyətlər üçün nominal ölçüləri və icazə verilən kənarlaşmaları müəyyən etməlidirlər. Paralellik və ya mövqe kimi həndəsi tələblər funksiyaya təsir etdikdə ayrıca göstərilməlidir. Hər qəlib üçün uyğun universal dözümlülük yoxdur, ona görə də alıcı təsdiq edilmiş mühəndislik cizgi vasitəsilə dəyərləri təsdiq etməli və hər bir kritik xüsusiyyətin necə yoxlanılacağı barədə razılığa gəlməlidir.
Kalıp boşluğunun ölçüləri formalaşdırma zamanı mövcud olan həndəsəni müəyyənləşdirir, beləliklə sapmalar bitmiş blokun uzunluğunda, enində, hündürlüyündə və profilində dəyişikliklərə kömək edə bilər. Əlaqə həmişə tək-tək olmur, çünki materialın nəmliyi, sıxılma, vibrasiya, qəlibdən çıxarılması və bərkidilmə də son ölçülərə təsir edə bilər. Buna görə alıcılar həm qəlibləri, həm də təmsil olunan bitmiş blokları yoxlamalıdırlar. Boşluq səviyyəsindəki ölçmələri istehsal nümunələri ilə müqayisə etmək ölçülü problemin qəlibdən, maşının quraşdırılmasından və ya daha geniş istehsal prosesindən qaynaqlandığını müəyyən etməyə kömək edir.
Ən azı, alıcı təsdiq edilmiş texniki rəsm və razılaşdırılmış kritik ölçüləri əhatə edən yekun yoxlama hesabatını tələb etməlidir. Tətbiqdən və satınalma spesifikasiyasından asılı olaraq, dəstəkləyici qeydlərə material sertifikatları, istilik müalicəsi sənədləri, sərtlik nəticələri, həndəsi yoxlama məlumatları və maşın interfeysinin uyğunluğunun təsdiqi daxil ola bilər. Hesabatlar müvafiq hissə və ya sifarişi, çertyoj revizyonunu, nominal ölçüləri, ölçülmüş dəyərləri, qəbul hədlərini və hər hansı təsdiq edilmiş kənarlaşmaları müəyyən etməlidir. Sənədlər qəlibin yoxlamadan keçdiyini bildirməkdənsə, razılaşdırılmış tələblərə uyğunluğunu nümayiş etdirməlidir.
Bəli. Hazır bloklar qeyri-sabit material rütubəti, uyğun olmayan doldurma, uyğun olmayan sıxılma və ya vibrasiya parametrləri, maşının aşınması, qəlibdən çıxarılma şəraiti və ya bərkitmə ilə bağlı ölçü dəyişiklikləri səbəbindən dəyişkən, qəlib öz rəsminə uyğun ola bilər. Səbəbi müəyyən etmək üçün qəlibi ölçün, müxtəlif boşluqlardan təmsil olunan blokları yoxlayın və müvafiq istehsal şərtlərini qeyd edin. Kalıp spesifikasiya daxilində qalsa, dəyişdirmə sifariş verməzdən əvvəl prosesi araşdırın. Kritik qəlib xüsusiyyəti dözümlülükdən kənardırsa, sapmanı sənədləşdirin və düzəliş və ya dəyişdirmə tələb olunduğunu müəyyənləşdirin.
Təchizatçıları eyni təsdiq edilmiş çertyoj, material tələbləri, dözümlülüklər, təftiş sahəsi, maşın uyğunluğu meyarları və çatdırılma şərtləri ilə müqayisə edin. Hər bir təchizatçının ölçü uyğunluğu, istehsala nəzarət, tələb olunduqda materialın izlənməsi və düzəldici fəaliyyət prosedurları üçün təqdim edə biləcəyi sübutları nəzərdən keçirin. Həmçinin quraşdırma səylərini, gözlənilən texniki xidmət tələblərini, dəyişdirmə hissələrinin mövcudluğunu, istehsal müddətini və uyğun olmayan məhsullar üçün kommersiya şərtlərini nəzərə alın. Ən aşağı kotirovka qəlibin xidmət müddəti ərzində mütləq ən ucuz variant deyil, lakin daha yüksək qiymət yalnız əlavə texniki və ya kommersiya dəyəri sübutlarla təsdiq edildikdə əsaslandırılır.


